
伸線技術
高炭素鋼の機能 伸線機
削減は見出しにすぎません。実際の作業は 5 つのリンクされた機能にわたって行われ、高炭素鋼ではワイヤーが破損するまでの各機能の許容範囲が狭いです。
高さ 5.5 mm のカーボンロッドは、微細なパーライト組織と約 1,000 MPa の引張強度で描画線に達します。 9 回ダイスすると、1,900 MPa 近くで 1.6 mm のワイヤが得られます。鋼鉄には何も加えられていません。すべての余分なメガパスカルは冷間加工から生まれました。機械の機能は、冷間加工を利益を得るのに十分な速さで、かつワイヤーが耐えられる程度に穏やかに適用することです。
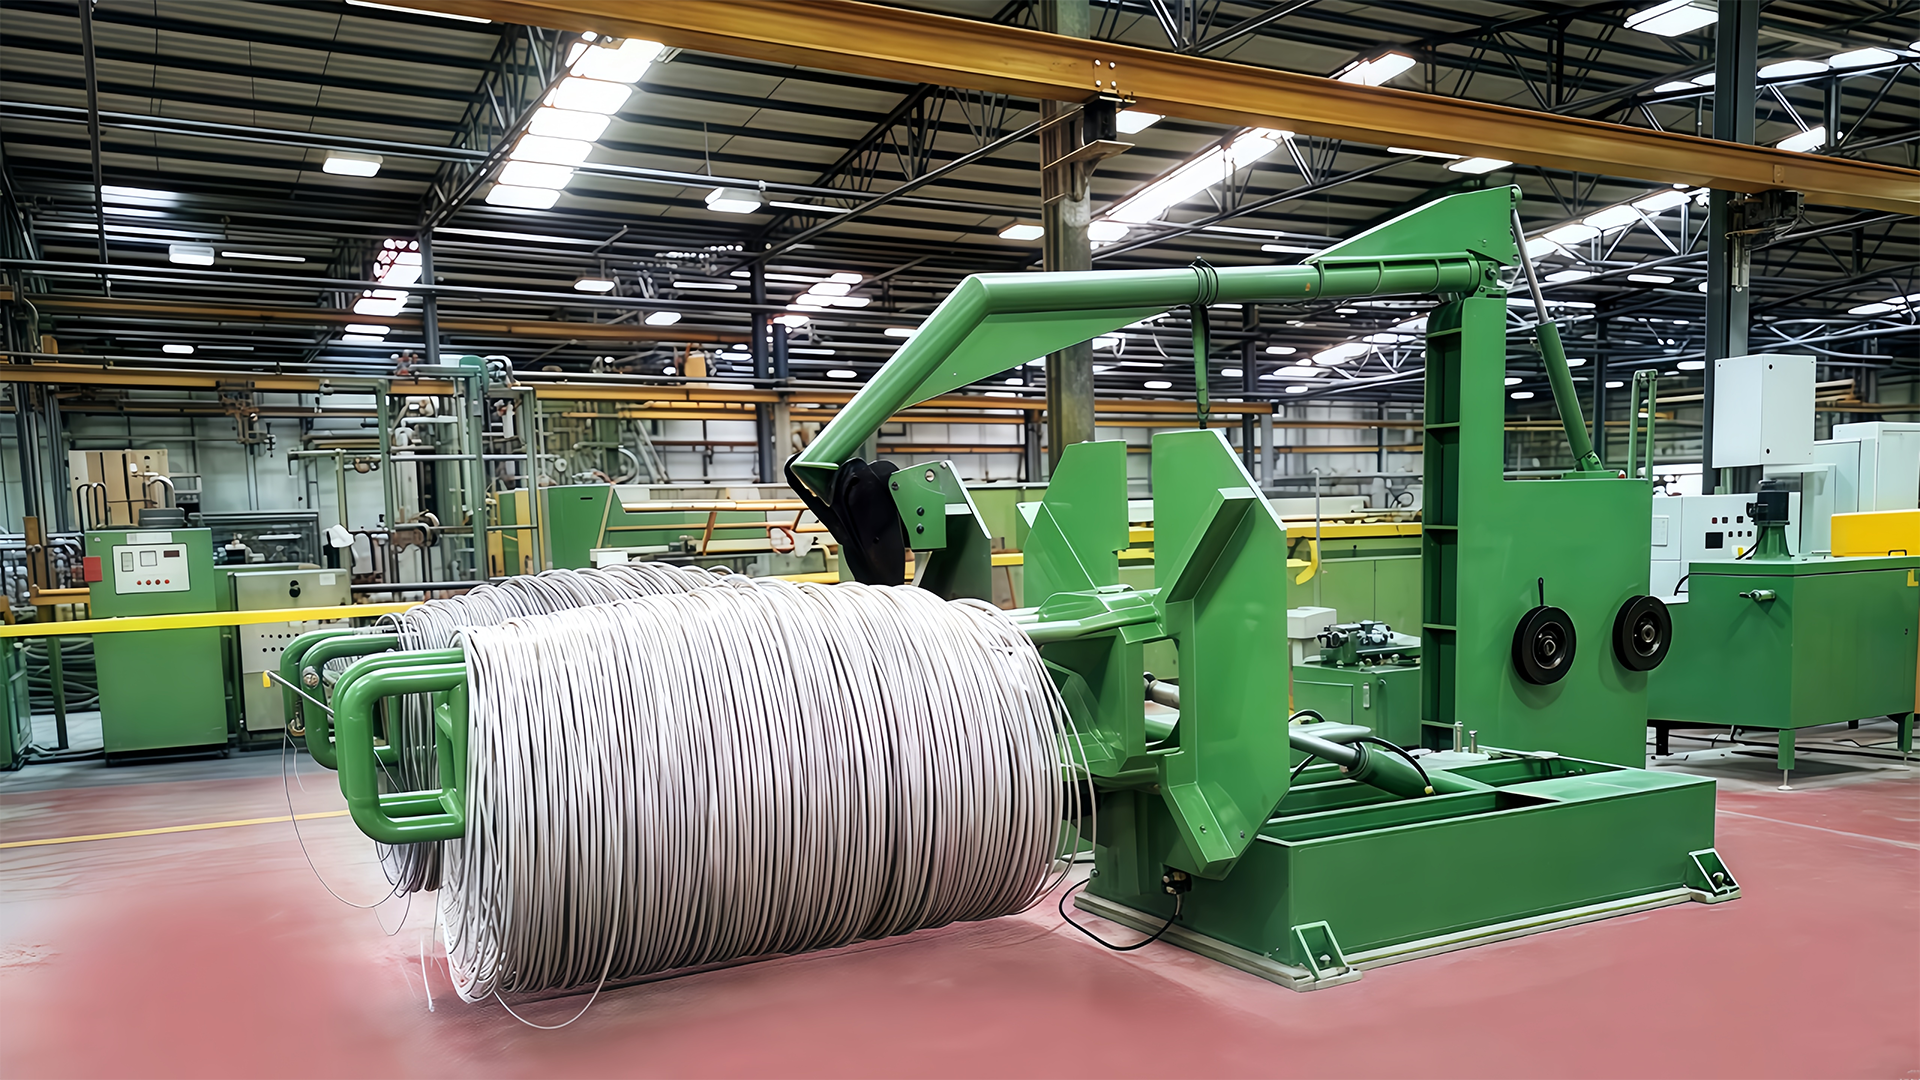
それが簡単な答えです。実際の答えは一連の機能です。制御されたバックテンションでコイルを払い出し、徐々に小さいダイスを通してワイヤを引っ張り、ダイとキャプスタンから熱を運び、ワイヤが伸びたり緩んだりしないようにすべてのキャプスタンを正しい速度に保ち、完成したワイヤを損傷することなくスプールまたはコイル上に置きます。そのうちの 1 つをスキップすると、他のものは重要ではなくなります。
パスごとの削減は、ダイの寿命、キャプスタン温度、モーターのサイズ、ラインの最後に構築できるパッケージなど、下流のすべてを決定する数値です。
コア機能をわかりやすく説明
高炭素鋼伸線機の機能は、各段階で張力、速度、温度を制御しながら、それぞれが最後のダイスよりわずかに小さい一連のダイスを通してワイヤーを引っ張ることにより、ワイヤーの断面積を減らすことです。
2 つの物理的事実がプロセス全体を支配します。まず、1 秒間に任意の点を通過する金属の体積は一定であるため、面積が減少するにつれてライン速度を上昇させる必要があります。1 つのキャプスタンで面積が 20% 減少するということは、ワイヤがそのキャプスタンに入ったときよりも約 25% 早く離れることを意味します。第二に、冷間加工により引張強度が上昇し、伸びが低下します。高炭素グレードは加工硬化が急峻であり、これがまさに高炭素グレードのばねやより線を製造する理由であり、機械が単一のダイスで大きな食い込みを許容できない理由でもあります。
メカニズム自体は簡単です。最初に機械的なウォークスルーが必要な場合は、ニュース ページでカバーされています。 伸線機が生の金属を細い線に変える様子 。商業的に重要なことは、下流のすべての機能が上流で犯した間違いを継承することです。
縮小パス: 直径が勝負となる場所
各ダイは 1 つの仕事を行います。つまり、スクラッチ、楕円形の断面、または表面の亀裂を発生させずに、制御された量の領域を削ります。高炭素ワイヤーの場合、パスごとの面積減少は通常 12 ~ 22% の間にあり、前端ではより重いパスが、後端ではより軽い仕上げパスが行われます。ダイのアプローチ角度、ベアリングの長さ、超硬の品質によって、金属がダイの中をどのように流れるかが決まります。ベアリングの摩耗は、最初は数百分の数ミリメートルの直径の変動として現れ、次に破損として現れます。
ここでドライブのアーキテクチャが重要になります。すべてのキャプスタンに独自のモーターを備えた直線マシン、またはサーボ ダイレクト ドライブを使用する直線マシンは、隣接するキャプスタン間の速度比をほぼ正確に保持するため、ワイヤは引きずられるのではなく、純粋に引っ張られます。単一モーターと機械的スリップを備えた機械は、ベルトやプーリーが摩耗するとその精度が失われ、その症状としてスプールのヘッドからテールまでの伸びが不均一になります。
冷却と潤滑: 破損を防ぐ場所
図面作成に費やされる機械的仕事のほとんどすべてが熱に変換され、その熱は損傷が発生する可能性のある場所、つまりダイのボアとキャプスタンの表面に現れます。高炭素ワイヤは、たとえわずかな減少であっても、通常の潤滑剤を分解するダイス温度に達します。そのため、ラインには水冷ダイホルダー、水冷キャプスタン、そしてキログラム当たりの価格ではなく融点と膜強度を考慮して選ばれた粉石けんが必要です。
潤滑不良が劇的に起こることはほとんどありません。表面が少し鈍くなり、次に軽く刻みが入ってから、数週間早くダイスが公差から引き抜かれたように見えます。高炭素ワイヤーでは、許容範囲から破損状態への移行が単一コイル内で発生する可能性があるため、冷却液の流れと石鹸の消費量を毎月ではなくシフトごとに確認する価値があります。
ダイの品質は方程式の残りの半分です。超硬のグレード、ボアの研磨、およびケーシングの同心度によって、絞り荷重が接触円弧全体にどの程度均等に分散されるかが決まり、したがって、直径がドリフトする前にダイがどのくらいの時間耐えられるかが決まります。
巻き取りとスプーリング: パッケージが決定される場所
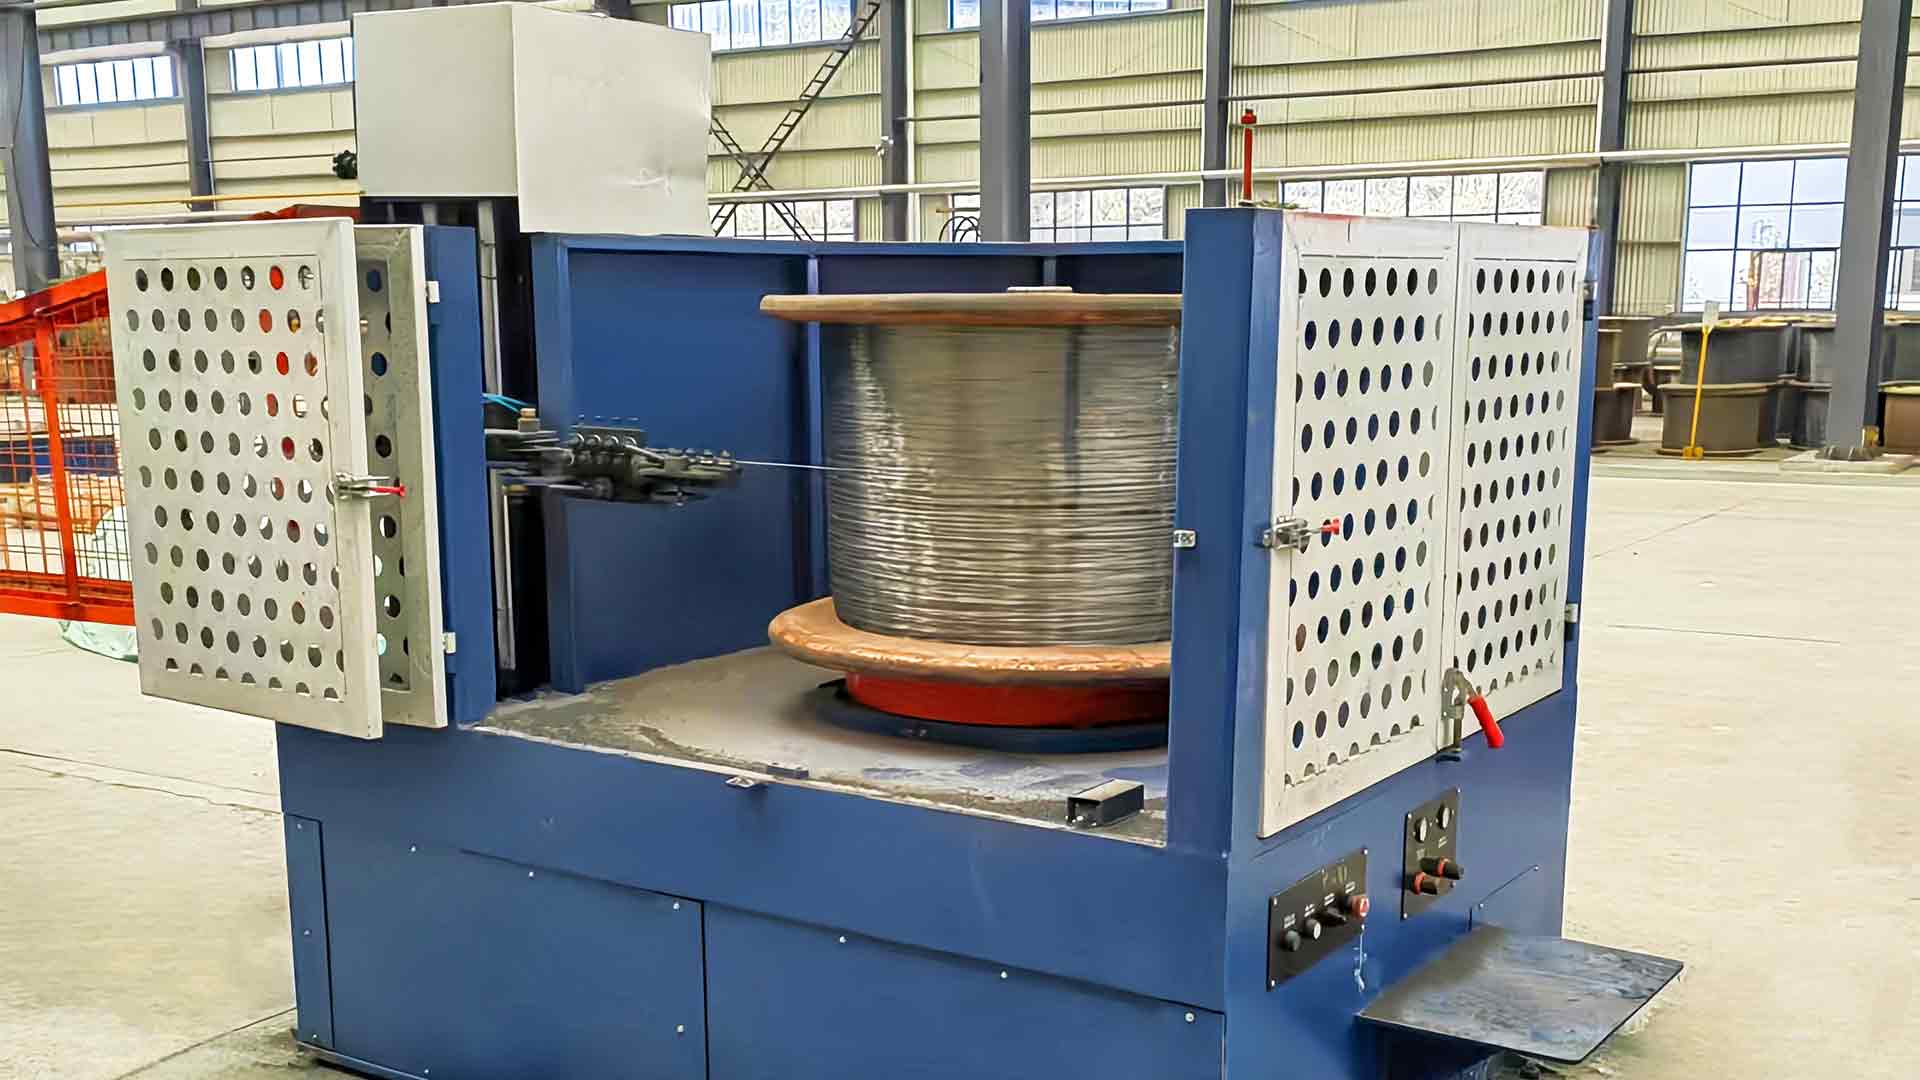
ワイヤーが緩んだ層、交差したラップ、または内蔵の 8 の字でスプールに到着すると、上流のすべてが無駄になります。巻き取りは、パッケージ全体にわたって軽く安定した張力を保持し、スプールがいっぱいになるときの引き出し速度に従い、ワイヤーをぎくしゃくとさせずに停止する必要があります。ハイカーボンワイヤーにはスナッチを吸収するための伸びがほとんど残っていないため、調整が不十分なダンサーやアキュムレーターを使用すると、通常はスプール全体のコストがかかります。
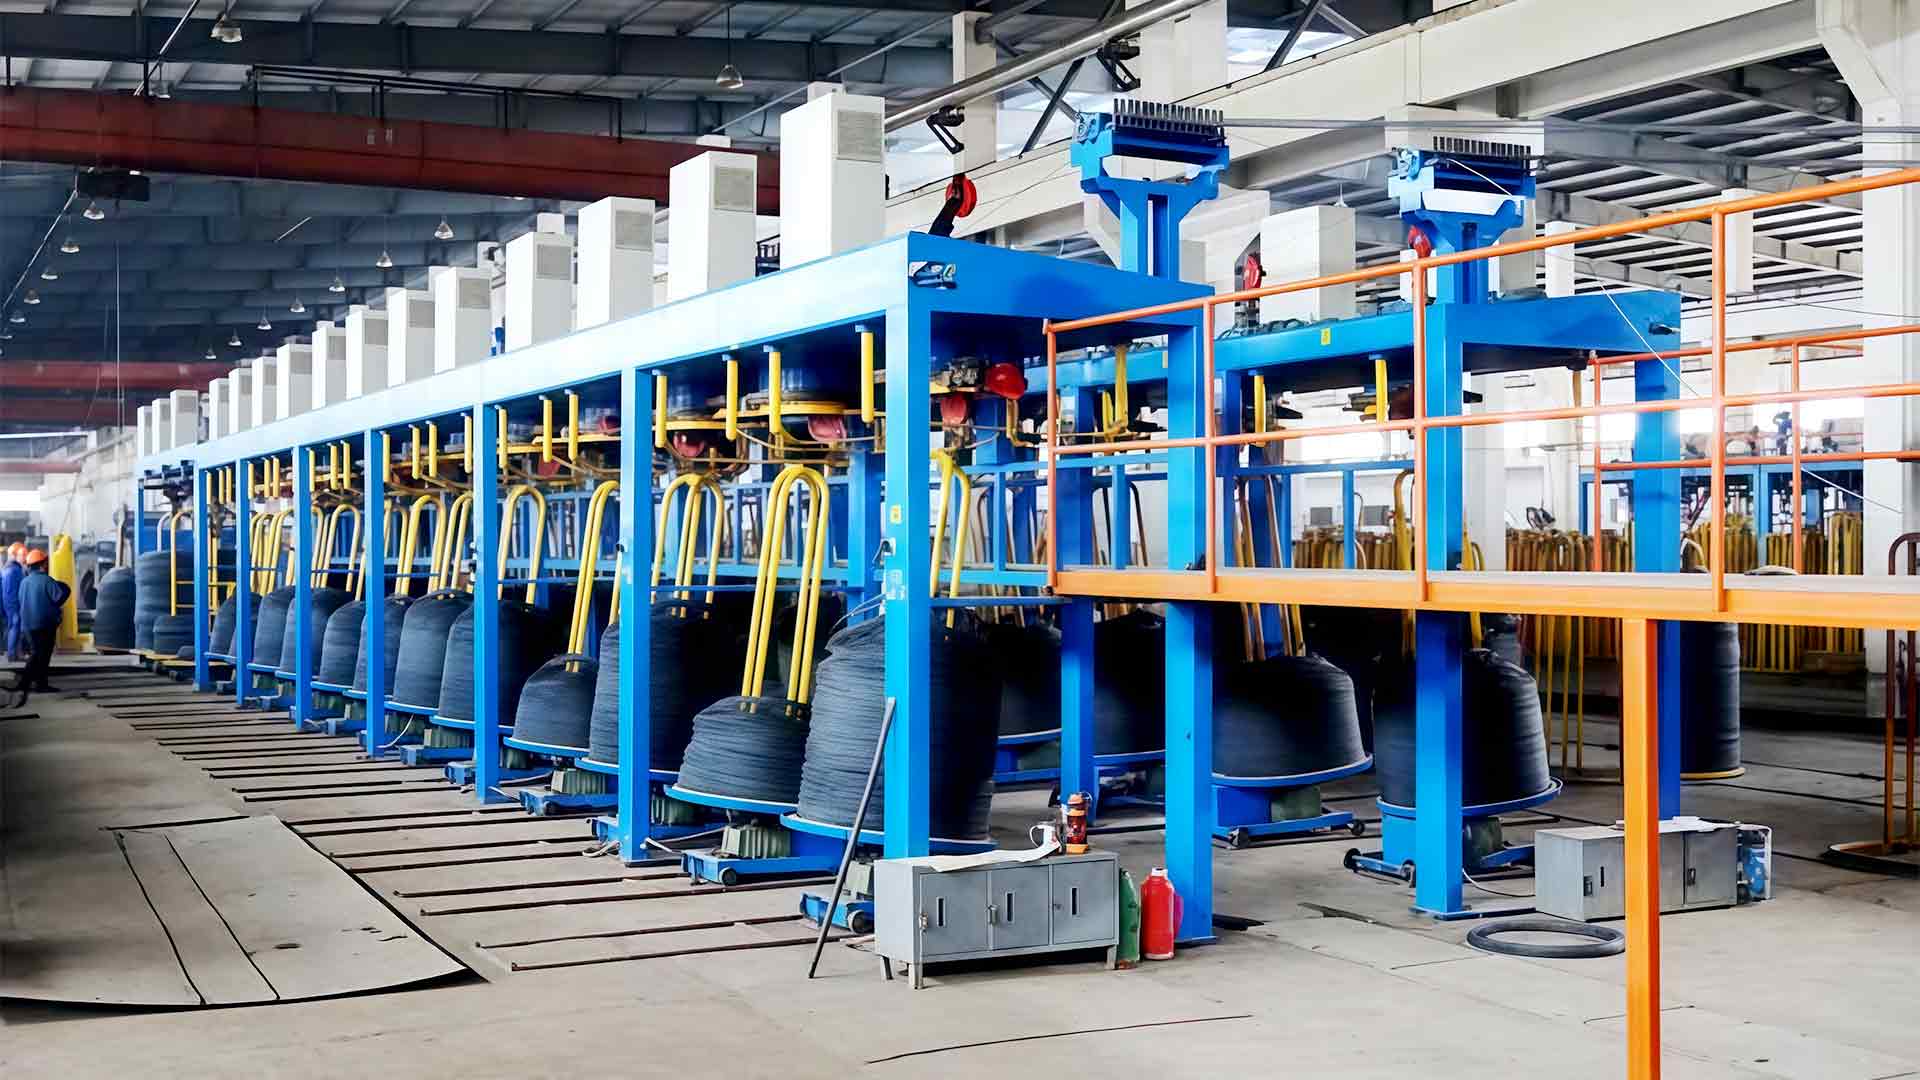
マシンのフォーマットにより、これがどのように行われるかが変わります。スプール巻き取りは、下流ラインに自動的に供給するワイヤに適しており、逆巻線機と梅の花巻線機はバッチ処理および出荷用のコイルを製造します。より細かいサイズの場合、象の鼻ワインダーを使用すると、手動介入が少なくなり、より緊密で均一なパッケージが得られます。
高炭素と低炭素: 実際に何が変わるのか
マシンは低炭素ラインに似ています。設定とサポート機器はそうではありません。
| パラメータ | 低炭素 (0.08 ~ 0.25 パーセント C) | 高炭素 (0.60 ~ 1.00 パーセント C) |
|---|---|---|
| 典型的な入荷ロッド | 5.5~8.0mm | 5.5~6.5mm |
| パスごとの面積削減 | 20~30パーセント | 12 ~ 22 パーセント |
| 最終サイズに到達するまでのパス | 3~6 | 8~14 |
| 上流の準備 | 通常はスケール除去以外は何も行わない | 微細パーライトへの特許取得 |
| 冷房需要 | 中等度 | 連続水冷ダイホルダーとキャプスタン |
| 引張強さの変化 | 緩やかな上昇 | 約1,000MPa~1,800または2,200MPa |
| 休憩にかかる費用 | 短い停止、ワイヤーの再ねじ込み | スプールが廃棄されるか、ワイヤーが切断されて溶接されている |
書き留める価値のある仕様のポイント
2 台のマシンが同じダイ数と同じ最高速度を示している場合、違いは細部にあります。これらを書面で要求してください。
- キャプスタンの冷却方式と水冷ダイホルダーの標準装備かオプションか
- キャプスタンの数、個々のモータードライブまたはサーボダイレクトドライブ、およびそれらの間で保証される速度比精度
- Rated inlet rod diameter and the reduction schedule the machine was designed around, not a generic maximum
- Take-up type, maximum package weight and tension range, because a 500 kg package and a 1,250 kg package are different projects
- Payoff compatibility with the coil weight you actually buy, including whether a tension payoff stand or a flip-type overhead payoff is required
- 高炭素ラインは低炭素ラインよりも早く 3 つすべてを消費するため、スペアパーツはダイ、キャプスタン リング、および潤滑パウダーに配置されます。
比較する購入者 直線伸線機 各サプライヤーは、自社の入荷ロッドと仕上がり直径に基づいて削減スケジュールを作成するよう依頼する必要があります。他人の製品用に作成されたスケジュールは何の証拠にもなりません。
引き出し後のワイヤーの行き先
上記の機能はマシンのカタログではなく、製品によって設定されています。一般的な高炭素目的地には次のようなものがあります。
- Spring wire for suspension, mattress and industrial springs, usually drawn from 0.60 to 0.80 percent carbon grades
- Prestressed concrete strand and PC wire, where consistent tensile strength along the length matters more than the last 50 MPa
- タイヤビード、ホース、ベルト補強ワイヤー、厳しい直径公差で微細なサイズに引き伸ばされています
- ロープとケーブル ワイヤ。引張等級よりも表面状態が疲労寿命を決定します。
- Fencing and general-purpose high carbon wire, where tonnes per shift outweigh surface finish
製造現場の警告標識
A high carbon line usually announces a problem before it fails. Diameter drift with no speed change points to die wear. A rising capstan temperature at normal output points to the cooling circuit, not to the steel. Elongation scatter between the head and tail of a spool points to tension control. Reading these three signals correctly is most of what separates a stable line from a reactive one.
Never compensate for a worn die by raising take-up tension or line speed. Both increase the load on the next die and shorten its life in a chain reaction that ends with a break at the least convenient moment.
Record per-pass reduction, die change intervals and capstan temperatures every shift. Within a few weeks you will have a baseline that makes deviations visible hours before a spool is lost.
Function, in the end, is not a list of features on a specification sheet.高炭素鋼伸線機は、数千トンの減量スケジュールを安定して維持することによってライン上での地位を獲得します。つまり、均一な張力で供給し、ダイとキャプスタンを冷却し、すべてのキャプスタンを歩調を合わせて維持し、次のプロセスで再加工なしで使用できるパッケージを提供します。 Machines that do this are quiet, predictable and easy to ignore. Machines that do not will show up in the scrap report long before they appear in the downtime report.